

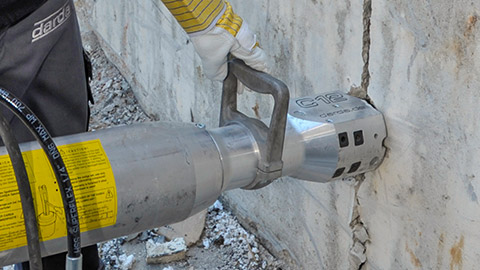
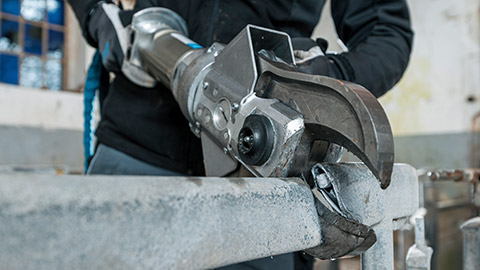
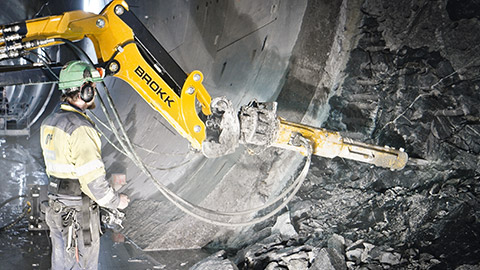
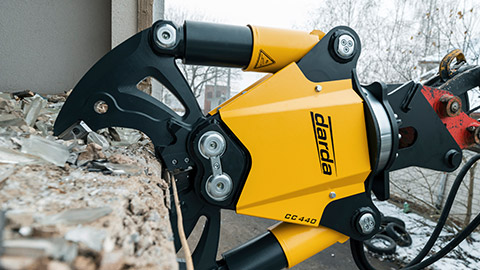
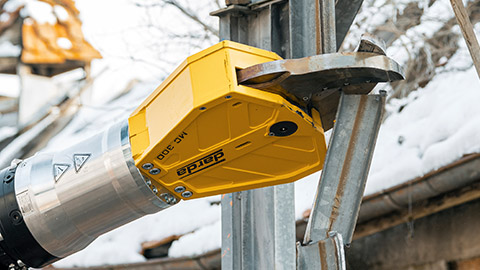
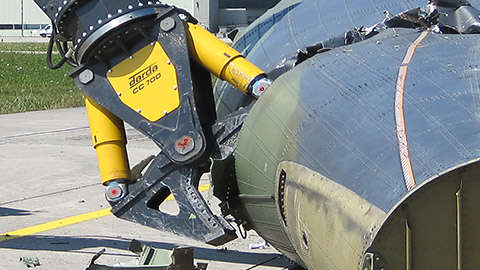
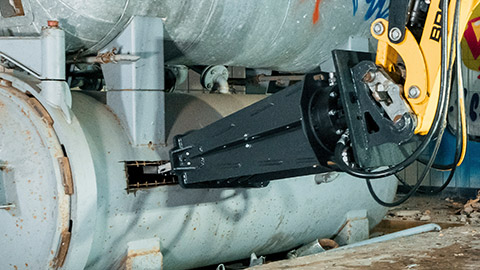

Ein Schneidrad steht sinnbildlich für das rotierende Herz vieler mechanischer Abtrags- und Vortriebsverfahren. Ob in Tunnelbau, Felsabbruch oder bei präzisen Trennarbeiten an massiven Betonstrukturen: Das Schneidrad bringt Drehmoment auf die Kontaktzone und zerspant oder zerdrückt Gestein und Beton mithilfe speziell angeordneter Werkzeuge. Im Zusammenspiel mit hydraulischen Werkzeugen der Darda GmbH – etwa Betonzangen oder Stein- und Betonspaltgeräten – entsteht eine effiziente Prozesskette aus Vortrennen, kontrolliertem Lösen und gezielter Nacharbeit, die im Betonabbruch und Spezialrückbau, bei der Entkernung und Schneiden sowie im Felsabbruch und Tunnelbau eingesetzt wird. Die Auswahl des Schneidrads und der Kombinationswerkzeuge richtet sich nach Bauteilaufbau, Zielgenauigkeit und zulässigen Emissionen.
Definition: Was versteht man unter einem Schneidrad?
Unter einem Schneidrad versteht man ein rotierendes Werkzeug- oder Fräskopfsystem, das an Maschinen wie Tunnelbohrmaschinen, Teilschnittmaschinen, Fräsen oder speziellen Trennfahrwerken montiert ist. An der Kontaktfläche setzt es Scher-, Druck- und Reibkräfte frei, um natürliche Gesteine, Mauerwerk oder Beton zu zerkleinern oder zu trennen. Je nach Bauart trägt das Schneidrad Disken, Meißel, Picks oder segmentierte Schneidbeläge (zum Beispiel diamantgestützte Segmente), die die Lasten in den Werkstoff einleiten. Typische Ziele sind der Vortrieb im Tunnel, das Ausbrechen von Aussparungen und Schächten, das Anlegen von Gräben oder das planflächige Abtragen von Schichten. In massiven, bewehrten Betonstrukturen wird das Schneidrad oft mit hydraulischen Zangen- oder Spaltverfahren kombiniert, um kontrolliert ohne Sprengmittel zu arbeiten. Entscheidend sind dabei eine definierte Schnittfugenbreite, hohe Kantenintegrität und die Schonung angrenzender Strukturen.
Aufbau und Funktionsweise eines Schneidrads
Ein Schneidrad besteht im Kern aus einem Antriebsflansch, einem Trägerkörper (Nabe, Stern oder Teller), Lager- und Dichtungselementen sowie der Bestückung mit Schneideinsätzen. Die Maschinenkinematik liefert Drehmoment und Vorschubkraft; an der Kontaktfläche entsteht eine Werkstoffbeanspruchung aus Druck, Scherung und lokaler Mikrorissbildung. Je nach Gesteinsfestigkeit oder Betongefüge werden kontinuierliche Späne abgetragen (Zerspanen) oder es entstehen Bruchkegel, die ausbrechen (Zertrümmern). Überlastschutz, geregelte Drehzahl und ein stabiler Antriebsstrang sichern die Wiederholgenauigkeit der Eingriffe.
Einstellung der Kinematik
Wirkung und Effizienz werden durch Anstellwinkel, Zustellung und Bahnüberdeckung bestimmt. Eine zur Materialklasse passende Schnittgeschwindigkeit in Verbindung mit ausreichendem Vorschub begrenzt Poliereffekte, stabilisiert die Spanbildung und reduziert thermisch bedingten Verschleiß.
Bauformen und Bestückungen
Die Bauform richtet sich nach Material, Leistungsziel und Maschinenplattform:
- Disken-Schneidrad: Ringe oder Scheiben mit keilförmiger Kante (häufig im Hartgesteins-Tunnelbau). Die Disken erzeugen konzentrierte Druckzonen und Risskeile für hohen Vortrieb in sprödem Material.
- Meißel- bzw. Pick-bestücktes Schneidrad: Hartmetall- oder HSS-Meißel greifen zyklisch ein (Teilschnittmaschinen, Fräsen). Gut für mittelfeste Gesteine, Mauerwerk und manche Betone.
- Segmentiertes Schneidrad: Mit mineralisch gebundenen oder diamantgestützten Segmenten für präzise Trennfugen, etwa bei Betonschichten, Kanten und Öffnungen.
- Hybride Bestückung: Kombiniert Disken, Picks oder Segmente, um heterogene Verbunde oder wechselnde Zonen effizient zu bearbeiten und Umrüstzeiten zu verringern.
Träger, Lagerung und Antrieb
Die Nabe überträgt das Drehmoment, Lager und Dichtungen schützen vor Staub und Schlamm. Die Antriebsleistung bestimmt die Schnittgeschwindigkeit, während der Vorschub die Kontaktkraft regelt. Moderne Systeme nutzen Sensorik zur Zustands- und Verschleißüberwachung. Zentralschmierung, robuste Abdichtsysteme und drehmomentbegrenzende Kupplungen erhöhen Verfügbarkeit und Standzeit, während Condition Monitoring frühzeitig auf Unwuchten oder Lagertemperaturanstiege hinweist.
Anwendungsfelder von Schneidradsystemen
Schneidräder sind in zahlreichen Bau- und Rückbauprozessen etabliert. Sie schaffen kontrollierte Fugen, Nuten und Vortriebe oder rauen Flächen für anschließende Arbeiten auf. In Beton- und Gesteinsklassen mit definierten Randbedingungen lassen sich Konturhaltigkeit, Taktung und Nacharbeit verlässlich planen.
- Tunnelbau und Vortrieb: Cutterheads an Tunnelbohrmaschinen (TBM) und Schneidräder an Teilschnittmaschinen treiben Stollen vor. Im Anschluss werden Kanten nachbearbeitet und Einbauten vorbereitet. Hier kommen bei Bedarf Betonzangen der Darda GmbH zum gezielten Heraustrennen von Segmenten, Verstärkungen oder Vorsprüngen zum Einsatz, um Konturen zu schärfen und Aufmaße einzuhalten.
- Felsabbruch: Im Felsabbau oder bei Portal- und Schachtarbeiten erzeugen Schneidräder Kanten und Sollbruchlinien. Für das abspaltende Lösen großer Blöcke werden häufig Stein- und Betonspaltgeräte der Darda GmbH ergänzt, um erschütterungsarm und präzise zu arbeiten und Rissausbreitung gezielt zu steuern.
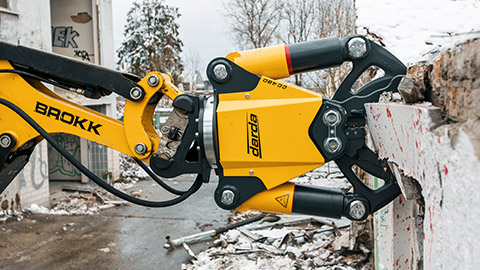
- Betonabbruch und Spezialrückbau: Segmentierte Schneidräder schaffen definierte Trennfugen in Bodenplatten, Wänden und Decken. Nach dem Anritzen folgt das kontrollierte Abtrennen und Zerkleinern mit Betonzangen, Multi Cutters oder – bei stahlintensiven Bauteilen – Stahlscheren der Darda GmbH.
- Entkernung und Schneiden: Bei selektivem Rückbau werden Schneidräder für Fugen, Aussparungen und Installationsschlitze genutzt. Anschließend übernehmen hydraulische Werkzeuge das saubere Herauslösen der Teilstücke und die Vorbereitung für den Abtransport.
- Natursteingewinnung: Schneidräder definieren Blockkanten; das finale Lösen erfolgt mit Spaltzylindern oder Stein- und Betonspaltgeräten der Darda GmbH, um die Bruchflächen zu schonen und Materialverluste zu minimieren.
- Sondereinsatz: In Bereichen mit strengen Erschütterungs- oder Funktionsauflagen (zum Beispiel an sensibler Infrastruktur) werden Schneidräder für das Vortrennen genutzt und anschließend mit hydraulischem Spalten oder Zangenarbeit kombiniert.
Schneidrad oder hydraulisches Spalten/Scheren – Verfahrenswahl
Die Entscheidung für Schneidrad, Spalttechnik oder Zangenarbeit hängt vom Werkstoff, der Bewehrungsdichte, Toleranzanforderungen und den Umweltauflagen ab. Weitere Kriterien sind Zugänglichkeit, gewünschte Schnittfugenbreite und zulässige Restschwingungen.
- Schneidrad: Vorteilhaft für kontinuierliches Trennen auf Linien, für Vortriebe und definierte Fugen. Geeignet bei homogener Struktur oder für das definierte Anritzen von Verbundbauteilen. Liefert hohe Maßhaltigkeit bei gut planbarer Staub- und Lärmentwicklung, insbesondere im Nassschnitt.
- Stein- und Betonspaltgeräte: Hervorragend zum erschütterungsarmen, sprengmittelfreien Lösen großer Volumina entlang natürlicher oder vorgegebener Linien. Minimiert Staub und Vibrationen. Ideal, wenn Bewehrung gering ist oder gezielt umgangen werden kann.
- Betonzangen: Ideal für kontrolliertes Abbeißen, Kantenbereinigung, das Öffnen von Bauteilen und das Zerkleinern für den Abtransport – besonders bei bewehrtem Beton. Sinnvoll nach dem Vortrennen zur Exposition und Trennung der Bewehrung.
Kombinierte Prozesskette
Ein bewährtes Vorgehen ist das Vortrennen mit dem Schneidrad, gefolgt vom Lösen mit Spaltzylindern und dem Nachbearbeiten mit Betonzangen. So lassen sich Schnitttiefe, Erschütterung, Staubentwicklung und Bauteilkontrolle optimal steuern. Die Reihenfolge wird auf Zugänglichkeit, Hebekonzept und Recyclingstrategie abgestimmt.
Wesentliche Prozessparameter
Die Leistungsfähigkeit eines Schneidrads wird durch abgestimmte Parameter bestimmt:
- Schnittgeschwindigkeit: Beeinflusst Wärmeentwicklung, Standzeit und Oberflächenbild. Zu hohe Geschwindigkeit führt zu übermäßiger Erwärmung und Segmentverschleiß.
- Vorschubkraft: Muss zum Werkzeug und Werkstoff passen. Zu geringer Vorschub poliert, zu hoher Vorschub führt zu Rattermarken oder Verklemmen.
- Kontaktzustand: Kühlung und Spülung reduzieren Staub, führen Feinanteile ab und stabilisieren die Reibbedingungen.
- Werkzeugbestückung: Disken- oder Meißelanordnung, Anstellwinkel, Teilung und Segmentqualität steuern Energieeintrag und Spanbildung.
- Maschinensteifigkeit: Ein steifes System hält Spurtreue und Maßhaltigkeit; elastische Nachgiebigkeit erzeugt Toleranzabweichungen.
- Überdeckung und Zustellung: Der seitliche Überlapp der Werkzeugbahnen und die Zustelltiefe bestimmen Fugenbild, Kantenqualität und Energiebedarf.
Interdependenzen der Parameter
Erhöhte Schnittgeschwindigkeit erfordert oft bessere Kühlung und geringeren Vorschub, während höhere Zustellung eine steifere Maschinenkette und kürzere Werkzeugteilung verlangt. Ein ausgewogenes Parameterfenster stabilisiert Standzeit und Oberflächengüte.
Werkstoffe, Verschleiß und Standzeit
Schneidräder unterliegen Abrasion, Schlagbelastung und thermischer Beanspruchung. Für eine hohe Standzeit sind geeignete Werkstoffe und eine planvolle Verschleißstrategie entscheidend.
- Bestückung: Hartmetall für Meißelspitzen, diamantgestützte Segmente für hochfeste, abrasive Betone und Gesteine, verschleißfeste Stähle für Träger. Bindemittelmatrix, Kornqualität und Segmentgeometrie werden auf den Werkstoff abgestimmt.
- Thermomanagement: Nassschnitt reduziert Temperaturspitzen, erhält Bindemittel und verbessert Spülung. Bei Trockenbetrieb sind kürzere Lastzyklen und effektive Staubabsaugung wesentlich.
- Inspektion: Regelmäßiges Drehen/Wechseln der Meißel, Kontrolle von Diskenprofilen und Segmenthöhen verhindert unsymmetrisches Arbeiten.
- Zustandsdaten: Stromaufnahme, Drehmomentspitzen und Vibrationskennwerte signalisieren stumpfe Werkzeuge oder falsche Parameter.
- Wechselintervalle: Dokumentierte Wechsel- und Nachschärfstrategien erhöhen Prozessstabilität und erleichtern die Lebenszyklusbewertung der Werkzeuge.
Qualität der Schnitte und Nachbearbeitung
Maßhaltigkeit und Kantenbild beeinflussen den Aufwand nachgelagerter Arbeitsschritte. Wo akkurate Fugen nötig sind, wird mit segmentierten Schneidradsystemen gearbeitet. Für das Entfernen herausgetrennter Bauteile – etwa Wandtafeln oder Deckenfelder – kommen anschließend Betonzangen der Darda GmbH zum Einsatz, um Kanten zu brechen, Bewehrung freizulegen oder Bauteile handhabbar zu machen. Größere Volumina werden, insbesondere im Fels- und Massivbeton, mit Stein- und Betonspaltgeräten erschütterungsarm gelöst. Mikroausbrüche, Randabplatzungen und Fugenparallelität werden durch abgestimmte Parameter und Kühlung gezielt begrenzt.
Arbeitsschutz und Umwelteinflüsse
Die Anwendung von Schneidradsystemen erfordert ein abgestimmtes Schutzkonzept. Anforderungen können sich aus technischen Regeln und örtlichen Auflagen ergeben.
- Staub und Schlamm: Nassschnitt, Absaugung und gezielte Spülführung senken Feinstaub. Eine ordnungsgemäße Entsorgung des Bohr- und Schneidschlamms ist einzuplanen.
- Lärm und Erschütterung: Parameterwahl und Werkzeugzustand sind maßgeblich. Alternativ oder ergänzend bieten sich hydraulische Spalt- und Zangenverfahren an, wenn Grenzwerte in sensiblen Bereichen einzuhalten sind.
- Funkenflug und Brandlast: Besonders bei metallisch bewehrten Bauteilen beachten und Umgebung sichern.
- Persönliche Schutzausrüstung: Schutzbrille, Gehörschutz, Atemschutz und geeignete Handschuhe sind in der Regel erforderlich; ergänzend sind Schnittschutz und rutschfeste Sicherheitsschuhe vorzusehen.
- Wasser- und Abfallmanagement: Rückführung, Filtration und fachgerechte Entsorgung von Prozesswässern sowie die getrennte Sammlung mineralischer Fraktionen sind Bestandteil der Planung.
Integration in typische Einsatzbereiche der Darda GmbH
Im Betonabbruch und Spezialrückbau markieren Schneidräder präzise Trennlinien, während Betonzangen Bauteile trennen, Bewehrung schneiden und Stücke verkleinern. In der Entkernung und beim Schneiden sorgen Schneidräder für saubere Aussparungen; ein anschließendes Öffnen und Lösen erfolgt kontrolliert mit hydraulischen Werkzeugen. Im Felsabbruch und Tunnelbau werden mit Schneidrädern Vortriebe, Stöße und Konturen hergestellt; Stein- und Betonspaltgeräte lösen große Blöcke erschütterungsarm aus dem Verband. In der Natursteingewinnung definieren Schneidräder Blockgrenzen, bevor Spaltgeräte oder Spaltzylinder den schonenden Bruch erzeugen. Für Sondereinsätze – etwa in sensiblen Zonen – ist die Kombination aus minimalinvasivem Vortrennen und nachfolgendem Spalten/Scheren praxiserprobt.
Planung, Logistik und Taktung
Ein effizienter Einsatz von Schneidradsystemen steht und fällt mit der Taktung von Vortrennen, Lösen und Abtransport. Die Praxis zeigt:
- Materialcharakterisierung: Druckfestigkeit, Abrasivität, Bewehrungsanteil und Feuchtegehalt bestimmen Bestückung und Parameter.
- Trenn- und Hebekonzept: Schnittbild, Stückgrößen, Anschlagpunkte und Hebezeuge werden vorab festgelegt.
- Räum- und Recyclingstrategie: Sortenreine Trennung (Beton, Bewehrungsstahl, Naturstein) erleichtert die Verwertung.
- Redundante Verfahren: Für Sperrstellen oder unvorhergesehene Inhomogenitäten wird ergänzend auf Betonzangen oder Spaltgeräte der Darda GmbH zurückgegriffen.
- Genehmigungen und Kommunikation: Betriebszeiten, Wasserführung und Abfallmanagement werden mit Behörden abgestimmt; Anwohner- und Objektkommunikation reduziert Schnittstellenrisiken.
Grenzen des Schneidrads und sinnvolle Alternativen
Sehr dichte Bewehrung, heterogene Verbunde oder strenge Emissionsgrenzen können dem Schneidrad Grenzen setzen. Hier zahlen sich hydraulische Verfahren aus: Stein- und Betonspaltgeräte wirken tief im Bauteil, ohne durchgängig schneiden zu müssen; Betonzangen agieren präzise an der Bauteilkante. Auch der Einsatz von Multi Cutters, Stahlscheren oder – bei spezialisierten Anwendungen – Tankschneidern der Darda GmbH kann den Prozess ergänzen, wenn metallische Komponenten dominieren. Enge Zugänge, komplizierte Geometrien und sensible Randbedingungen sprechen ebenfalls für kombinierte Verfahren.
Leistungskennzahlen und Bewertung
Für die technische Bewertung werden spezifische Energie, Werkzeugverschleiß, Vortriebsrate, Schnittqualität und Nacharbeitsaufwand herangezogen. Eine Kombination aus Monitoring (Drehmoment, Stromaufnahme), Sichtkontrolle (Kantenbild, Thermospuren) und Probenschnitt liefert belastbare Daten für die Optimierung. Ziel ist ein stabiler, reproduzierbarer Prozess mit kalkulierbarer Standzeit und minimierter Nacharbeit durch intelligente Kopplung von Schneidrad und hydraulischen Werkzeugen der Darda GmbH.
- Vortriebsrate: Fortschritt pro Zeiteinheit in Abhängigkeit von Material und Bestückung.
- Spezifische Energie: Energiebedarf je Volumen oder Schnittlänge als Effizienzmaß.
- Standzeit der Bestückung: Wechsel- und Wartungsintervalle im Verhältnis zur erbrachten Leistung.
- Schnittqualität: Fugenbreite, Parallelität und Randabplatzungen als Qualitätsindikatoren.
- Prozessstabilität: Schwankungen in Drehmoment, Temperatur und Vibration als Frühindikatoren.
Praxisnahe Einsatzszenarien
Tunnelanschlag im Hartgestein
Das Schneidrad einer Teilschnittmaschine formt Konturen und Sollbruchlinien. Große Blöcke werden entlang der Linie mit Stein- und Betonspaltgeräten gelöst. Betonzangen übernehmen die Kantenbereinigung im Bereich von Einbauten.
Deckendurchbruch im Bestandsbau
Segmentiertes Schneidrad für die saubere Kernöffnung; die Bewehrung wird freigelegt und mit Betonzangen und Stahlscheren der Darda GmbH getrennt. So bleibt die Bauteilkontrolle hoch und die Erschütterung gering.
Gewinnung von Natursteinblöcken
Schneidrad definiert die Blockgeometrie. Anschließend erfolgt das erschütterungsarme Abspalten mit Spaltzylindern. Oberflächen bleiben weitgehend intakt, der Nachbearbeitungsaufwand sinkt.
Kantenpräparation an massiven Fundamenten
Für Öffnungen in stark bewehrten Fundamenten wird die Kontur mit einem segmentierten Schneidrad angeritzt, anschließend werden Teilstücke mit Betonzangen abgenommen und Bewehrung gezielt getrennt. Das reduziert Zwangsrisse und hält Toleranzen ein.
Wirtschaftlichkeit und Nachhaltigkeit
Die Kombination aus Schneidrad und hydraulischen Verfahren steigert die Wirtschaftlichkeit durch planbare Taktung, weniger Nacharbeit und flexible Reaktion auf Materialwechsel. Nachhaltige Vorteile sind reduzierter Sprengmitteleinsatz, geringere Erschütterungen, gezieltes Recycling und die Schonung angrenzender Strukturen. Eine sorgfältige Parametrierung senkt Energiebedarf und Werkzeugverschleiß, was Material und Kosten spart. Ergänzend verbessert eine lebenszyklusorientierte Werkzeugstrategie die Gesamtbilanz durch höhere Wiederverwendungsquoten und geringere Stillstandszeiten.
Diese Seite darf in kommerziellen und nicht kommerziellen Publikationen (z.B. Fachpublikationen, Foren oder Social Media) ohne Rückfrage zitiert werden.
Kopieren Sie gerne den folgenden Link für Ihr Zitat.